

Flange Wn, juga dikenal sebagai Weld Neck Flange, merupakan komponen penting dalam berbagai sistem perpipaan industri. Sebagai pemasok Wn Flange yang berdedikasi, saya bersemangat untuk berbagi detail proses pembuatan produk penting ini.
1. Pemilihan Bahan
Langkah pertama dalam pembuatan Wn Flange adalah memilih bahan yang sesuai. Pemilihan material bergantung pada beberapa faktor, termasuk lingkungan aplikasi, persyaratan tekanan, dan kebutuhan ketahanan terhadap korosi. Bahan umum yang digunakan untuk Flensa Wn termasuk baja karbon, baja tahan karat, dan baja paduan.
Baja karbon merupakan pilihan populer karena kekuatannya yang tinggi dan biaya yang relatif rendah. Sangat cocok untuk aplikasi tujuan umum dimana korosi tidak menjadi perhatian utama. Sebaliknya, baja tahan karat menawarkan ketahanan korosi yang sangat baik, sehingga ideal untuk digunakan dalam industri kimia, pengolahan makanan, dan kelautan. Baja paduan menggabungkan sifat-sifat logam yang berbeda untuk memberikan sifat mekanik yang ditingkatkan seperti ketahanan terhadap suhu dan tekanan tinggi.
2. Memotong dan Membentuk
Setelah bahan dipilih, langkah selanjutnya adalah memotongnya sesuai ukuran dan bentuk. Hal ini biasanya dilakukan dengan menggunakan teknologi pemotongan canggih seperti pemotongan plasma atau pemotongan laser. Pemotongan plasma adalah metode cepat dan efisien yang menggunakan semburan gas terionisasi berkecepatan tinggi untuk memotong logam. Sebaliknya, pemotongan laser menawarkan presisi tinggi dan dapat menghasilkan bentuk kompleks dengan zona yang terkena panas minimal.
Setelah dipotong, bahan baku tersebut dibentuk menjadi bentuk dasar Flange Wn. Ini melibatkan proses seperti penempaan dan permesinan. Penempaan adalah proses yang menggunakan gaya tekan untuk membentuk logam. Ini membantu memperbaiki struktur internal flensa, meningkatkan kekuatan dan daya tahannya. Pemesinan kemudian digunakan untuk menyempurnakan bentuk flensa, memastikan bahwa flensa memenuhi dimensi dan permukaan akhir yang diperlukan. Ini termasuk operasi seperti pembubutan, penggilingan, dan pengeboran.
3. Formasi Leher Las
Salah satu ciri khas Wn Flange adalah lehernya yang panjang dan meruncing. Pembentukan leher las merupakan langkah penting dalam proses manufaktur. Pertama, leher ditempa atau dikerjakan dengan panjang dan lancip yang sesuai. Kemiringan leher dirancang untuk memindahkan tegangan secara bertahap dari pipa ke flensa, mengurangi risiko konsentrasi tegangan dan potensi kegagalan.
Leher las kemudian dilas dengan hati-hati ke badan flensa. Hal ini biasanya dilakukan dengan menggunakan proses pengelasan berkualitas tinggi seperti pengelasan busur logam terlindung (SMAW), pengelasan busur tungsten gas (GTAW), atau pengelasan busur terendam (SAW). Pilihan proses pengelasan tergantung pada material, ketebalan, dan kebutuhan aplikasi. Selama proses pengelasan, langkah-langkah pengendalian kualitas yang ketat diterapkan untuk memastikan integritas sambungan las. Hal ini termasuk pemanasan awal bahan untuk mencegah retak, penggunaan elektroda las atau logam pengisi yang sesuai, dan perlakuan panas pasca pengelasan untuk menghilangkan tegangan sisa.
4. Pengeboran Lubang
Setelah leher las terbentuk dan dilas, langkah selanjutnya adalah mengebor lubang baut pada flensa. Jumlah, ukuran, dan jarak lubang baut ditentukan oleh standar flensa dan persyaratan aplikasi. Standar flensa umum mencakup ASME B16.5, DIN, dan JIS.
Mesin bor presisi digunakan untuk memastikan lubang baut ditempatkan secara akurat dan memiliki diameter yang benar. Lubang-lubang tersebut kemudian disadap untuk membuat benang untuk baut. Proses ini memerlukan ketelitian tinggi untuk memastikan baut dapat dikencangkan dengan benar, sehingga menghasilkan sambungan yang aman antara flensa dan pipa.
5. Perawatan Permukaan
Perawatan permukaan merupakan langkah penting dalam proses pembuatan Flange Wn. Ini tidak hanya meningkatkan penampilan flensa tetapi juga meningkatkan ketahanan terhadap korosi dan daya tahannya. Metode perawatan permukaan yang umum meliputi pengecatan, galvanisasi, dan pelapisan bubuk.
Pengecatan adalah cara hemat biaya untuk melindungi flensa dari korosi. Cat berkualitas tinggi diaplikasikan pada permukaan flensa, memberikan perlindungan terhadap kelembapan dan bahan kimia. Galvanisasi melibatkan pelapisan flensa dengan lapisan seng, yang bertindak sebagai anoda korban, melindungi logam di bawahnya dari korosi. Pelapisan bubuk adalah proses yang menggunakan partikel bubuk bermuatan elektrostatis untuk menciptakan lapisan yang tahan lama dan seragam pada permukaan flensa.
6. Pemeriksaan Kualitas
Sepanjang proses produksi, pemeriksaan kualitas yang ketat dilakukan di setiap tahap untuk memastikan bahwa Wn Flange memenuhi standar dan spesifikasi yang disyaratkan. Ini termasuk inspeksi visual, inspeksi dimensi, dan pengujian non-destruktif.
Inspeksi visual digunakan untuk memeriksa cacat yang terlihat seperti retakan, porositas, atau ketidakteraturan permukaan. Pemeriksaan dimensi dilakukan dengan menggunakan alat ukur presisi seperti kaliper, mikrometer, dan mesin pengukur koordinat (CMM) untuk memastikan flensa memenuhi dimensi yang ditentukan. Metode pengujian non-destruktif seperti pengujian ultrasonik (UT), pengujian partikel magnetik (MT), dan pengujian radiografi (RT) digunakan untuk mendeteksi cacat internal yang mungkin tidak terlihat dengan mata telanjang.
7. Penyelesaian dan Pengemasan
Setelah Flange Wn lulus semua pemeriksaan kualitas, ia menjalani proses penyelesaian akhir. Ini mungkin termasuk deburring, pembersihan, dan pemolesan untuk menghilangkan tepi tajam atau kontaminan dari permukaan.
Flensa kemudian dikemas dengan hati-hati untuk melindunginya selama transportasi dan penyimpanan. Bahan pengemas seperti peti kayu, kantong plastik, dan bubble wrap digunakan untuk mencegah kerusakan. Pengemasan yang tepat juga membantu menjaga flensa tetap bersih dan kering, memastikan kualitasnya hingga mencapai pelanggan.
Jenis Flensa Terkait dengan Flensa Wn
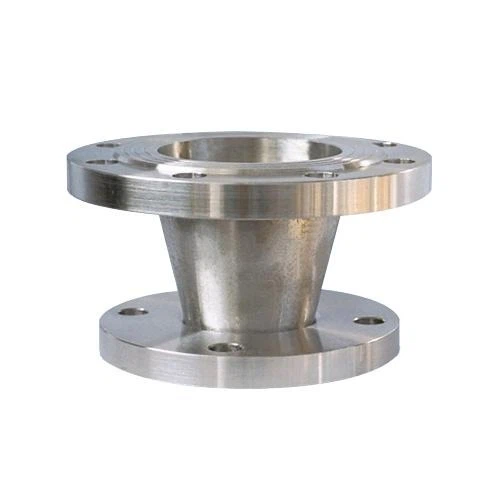
Selain Flensa Wn, masih ada jenis flensa lain yang biasa digunakan pada sistem perpipaan. Misalnya,Mengurangi Flangedigunakan untuk menyambung pipa dengan diameter berbeda. Ia memiliki lubang yang lebih kecil di satu sisi dan lubang yang lebih besar di sisi lain, memungkinkan transisi yang mulus antara berbagai ukuran pipa.

ItuSoket - Flange lasdirancang untuk dilas ke pipa menggunakan sambungan tipe soket. Cocok untuk pipa berdiameter kecil dan aplikasi yang tidak memerlukan ketahanan terhadap tekanan tinggi.
ItuFlensa Butadigunakan untuk menutup ujung pipa atau katup. Itu tidak memiliki bukaan tengah dan biasanya digunakan untuk tujuan pemeliharaan, inspeksi, atau pengujian.
Kesimpulan
Proses pembuatan Wn Flange adalah operasi yang kompleks dan presisi yang memerlukan teknologi canggih, tenaga kerja terampil, dan kontrol kualitas yang ketat. Sebagai pemasok Wn Flange, kami berkomitmen untuk menyediakan produk berkualitas tinggi yang memenuhi beragam kebutuhan pelanggan kami.
Jika Anda sedang mencari Flensa Wn atau jenis flensa lainnya, kami mengundang Anda untuk menghubungi kami untuk diskusi mendetail. Tim ahli kami siap membantu Anda dalam memilih flensa yang tepat untuk aplikasi Anda dan memberi Anda harga yang kompetitif dan layanan terbaik.
Referensi
- ASME B16.5 - Flensa Pipa dan Perlengkapan Berflensa
- Standar DIN - Standar Industri Jerman untuk Flensa
- Standar JIS - Standar Industri Jepang untuk Flensa
- Buku Pegangan Pengelasan, American Welding Society


